
金属零部件精加工企业选择焊接劳务外包,可优化自身生产环节的人力配置结构。零部件加工对焊缝平整度、焊接尺寸精度有对应要求,零散招聘的临时焊工缺少统一标准培训,容易出现加工次品增多、返工耗时增加的情况。外包合作机构会对储备焊工开展常态化工艺巩固培训,讲解不同精密构件的焊接操作要点,人员入驻厂区后,能快速适配厂区既定加工标准。企业需安排内部技术人员完成图纸交底、成品质检工作,人员招聘、证件年审、技能复训等事务交由合作机构负责。当厂区新增零部件品类、调整焊接工艺时,合作机构可配合开展短期针对性实操讲解,同步按需增减在岗焊工数量,适配产品迭代带来的用工变动,减少企业在人力培养上的各类投入。低碳钢焊接高效便捷,适配通用机械制造,兼顾成本与连接可靠性。淮安喷涂焊接技术服务
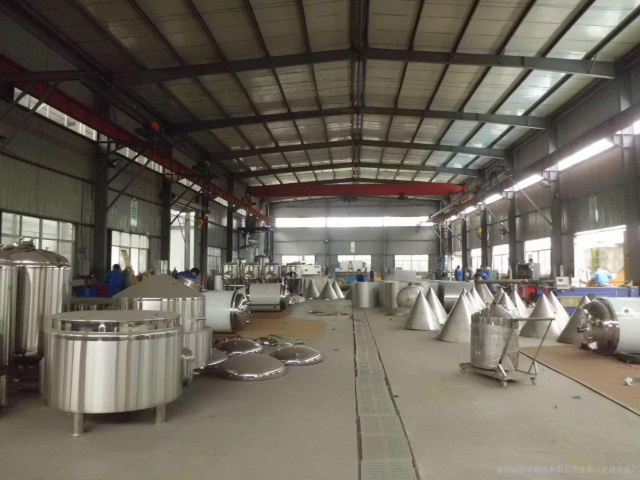
厂区技改、产线升级改造工程中,焊接劳务外包可快速补齐临时作业人力缺口。产线改造会涉及设备底座焊接、管线支架拼接、防护框架加装等焊接作业,改造工期大多存在明确时限,需要短期集中投入多名焊工完成施工。自主临时招工筛选周期较长,还需要单独安排人员做安全培训,容易延误改造进度。劳务机构接到改造用工需求后,24 至 48 小时内可完成人员调配,上岗前统一讲解厂区改造区域安全规范、动火作业管控要求。改造施工阶段,机构安排对接人员驻场协调,处理焊工轮岗、临时换班等需求,厂区工程负责人专注把控改造施工质量与工期节点,不用分散精力处理人员调配、薪资沟通等琐事。淮安焊接成本优化定制化焊接服务根据客户图纸要求,提供从工艺设计到成品交付的一站式支持。
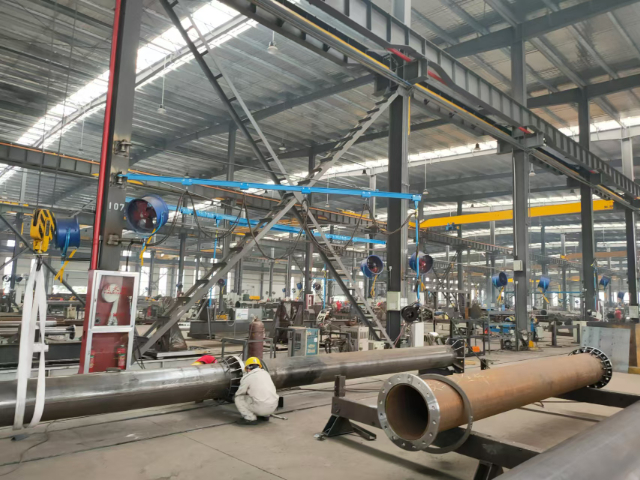
桥梁小型附属钢结构焊接工程可对接承接班组施工,桥梁护栏、检修爬梯、管线托架等附属构件,施工场地多处于临水、高空环境,防护操作标准相对严格。承接工作人员熟悉临水施工防火、防滑相关操作规范,施工时做好火花隔离,避免高温焊渣落入水面引发隐患。构件可提前在车间完成预制焊接,转运至桥梁现场完成拼接固定,缩短露天高空作业时长。施工分段开展,完成一段护栏或托架后及时查验焊缝牢固程度,出现焊接瑕疵当场补修,全部附属构件完工后配合甲方完成整体外观与结构查验。
焊接后的热处理是改善接头组织与消除残余应力的常用措施。承接方根据母材厚度、焊接方法及使用工况,确定是否需要实施焊后消氢处理或消除应力退火。热处理时需控制升温速率、保温温度与时间、冷却速度,并采用热电偶及记录仪全程监控。对于大型容器或管道,可采用局部热处理方式,但需保证加热带宽度及保温层覆盖满足规范要求。热处理完成后,应进行硬度检测或金相抽查,以验证处理效果是否达到预期目标。无损检测是验证焊缝内部质量的主要手段。承接方通常具备射线检测、超声检测、磁粉检测及渗透检测等常规方法中的若干种能力,或与专业检测机构建立协作关系。在检测前,需清理焊缝表面至规定光洁度,并标注检测区域。检测结果按标准评定级别后,出具检测报告,对不合格部位明确缺陷位置、性质及尺寸。承接方依据报告制定返修方案,并重新检测直至合格,所有检测记录与底片应随工程文件一并交付。焊接体系建设,为企业提供标准化支持。
选择焊接劳务外包,企业不用承担焊工流失带来的产能中断风险。焊工人员流动属于行业常见现象,自有焊工突然离职后,企业需要重新发布招聘信息、筛选面试、培训上岗,这段空档期焊接工序产能会出现下滑,延误订单交付时间。劳务机构长期维持人员储备,接到企业人员缺口通知后,短时间内输送替补焊工到岗,填补人员离岗造成的人力空缺。外派焊工经过基础实操培训,到岗后简单熟悉厂区图纸与设备,即可快速投入加工生产,缩短产能空档时长,保障订单按照既定时间完成交付,减少订单延期带来的经营影响。提供专业焊接技术支持,助力企业发展。淮安焊接技术服务
焊接体系建设,助力企业提升管理水平。淮安喷涂焊接技术服务
焊接工程的成本控制涉及材料、工时、能耗及检测费用等多个方面。承接方在报价阶段需依据图纸计算焊缝长度与填充金属量,结合当地人工单价和设备折旧费率,形成合理预算。施工中,通过提高一次合格率来减少返修消耗,通过合理排版下料来降低材料损耗。同时,优化焊接参数可在保证质量的前提下缩短施焊时间,节约电力与气体消耗。每月进行成本核算,对比预算与实际支出,分析偏差原因,为后续项目积累经济数据。焊接工程的工期管理需要综合考虑自然因素与人为因素。承接方在编制施工进度表时,应预留天气影响、设备故障及检测等待等缓冲时间。对于室外作业,大风、雨雪及低温天气需采取防护或暂停措施,待条件恢复后重新预热。工期紧张时,可增加作业面或采用双班制,但需保证每班交接时的工艺参数与质量记录完整。定期召开进度会议,对比实际完成量与计划量,如滞后则调整资源投入,确保交期符合合同约定。淮安喷涂焊接技术服务
江苏全特技术服务有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。